



Zerspanung
Zerspanung: Präzision und Engineering in der Metallformung
Die Zerspanung, der Eckpfeiler der industriellen Fertigung, ist der Prozess, bei dem einem Werkstück durch das Abtragen von Materialschichten (Spänen) mithilfe von Schneidwerkzeugen die gewünschte Form, Dimension und Oberflächengüte verliehen wird. Bei Fintherm konzentrieren wir uns bei den Zerspanungsverfahren zur Herstellung von Wärmetauschern und Energiesystemkomponenten auf Präzision im Mikrometerbereich, hohe Wiederholgenauigkeit und Materialeffizienz.
Dieses Verfahren ist unverzichtbar, um Rohteile aus Guss oder Schmiede auf die endgültigen technischen Zeichnungstoleranzen zu bringen oder komplexe Geometrien aus Vollmaterial zu erzeugen. Mit der Einführung computergestützter numerischer Steuerungssysteme (CNC) wurde heute der menschliche Faktor als Fehlerquelle minimiert und die Produktionsgeschwindigkeit maximiert.
Grundlegende Zerspanungsverfahren
Das anzuwendende Verfahren in der Zerspanung wird durch die Geometrie des Bauteils, die Materialhärte und die gewünschte Oberflächenrauheit bestimmt. Die primären Methoden sind:
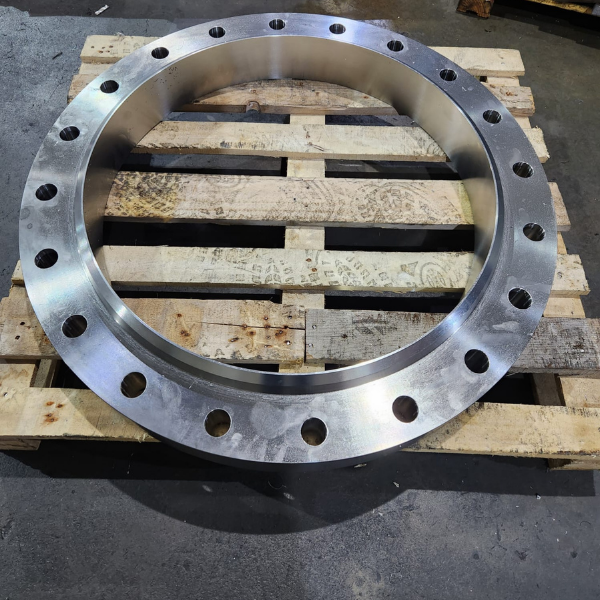
- Drehen: Abtragen von Spänen von einem Werkstück, das um seine eigene Achse rotiert, mithilfe eines feststehenden Schneidwerkzeugs. Es ist das Hauptverfahren zur Herstellung zylindrischer und kreisförmiger Teile (Wellen, Flansche usw.).
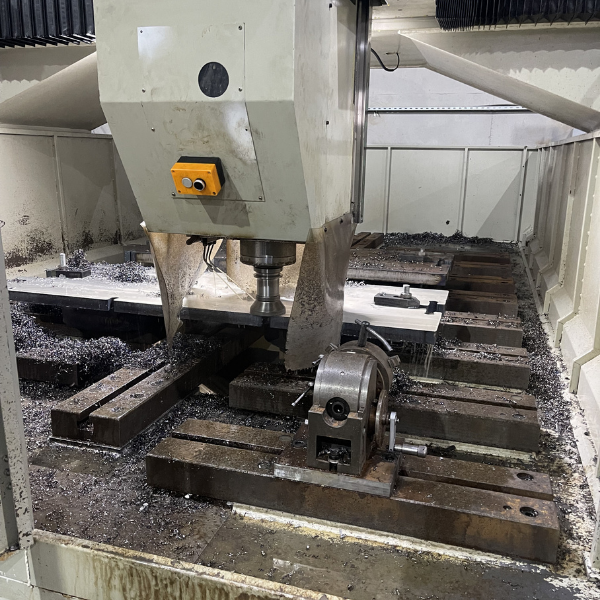
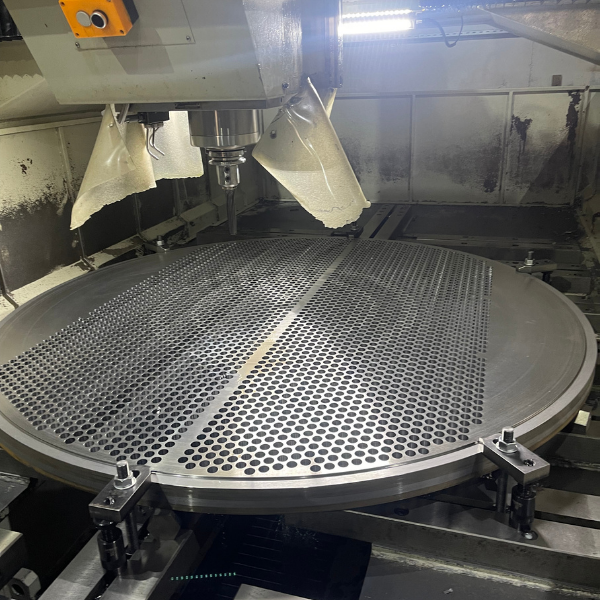
- Fräsen: Abtragen von Spänen von einem feststehenden Werkstück mithilfe von Mehrpunkt-Schneidwerkzeugen, die um ihre eigene Achse rotieren. Mit dieser Methode werden ebene Flächen, Schlitze und komplexe 3D-Formen bearbeitet.
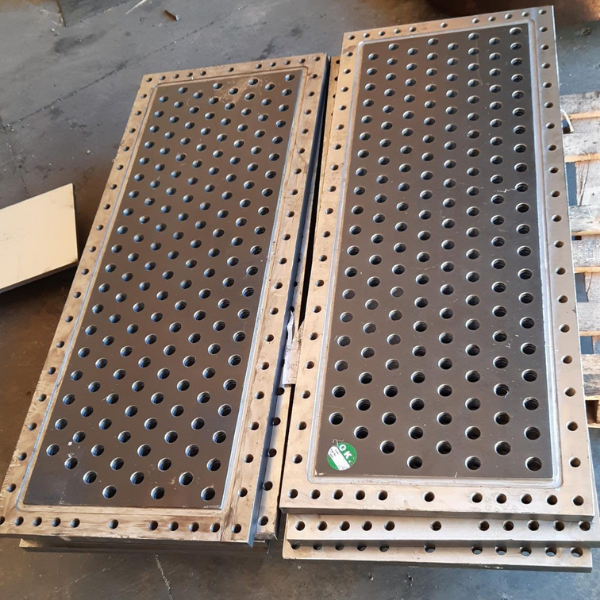
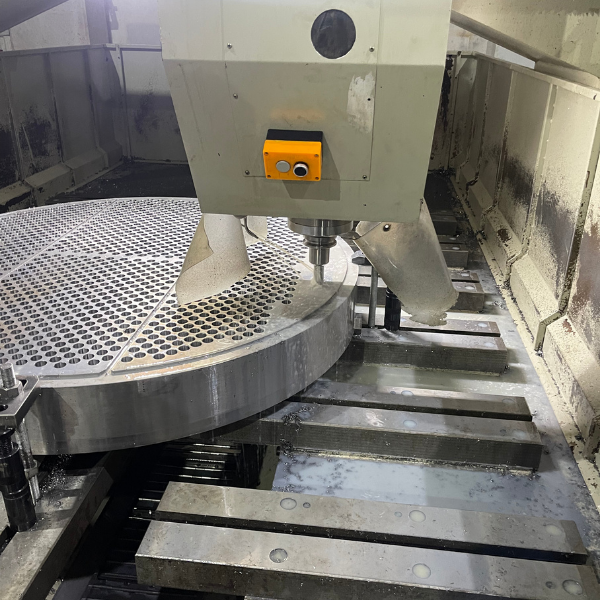
- Bohren: Ein Verfahren zur Erzeugung zylindrischer Löcher in einem Werkstück. Es spielt eine entscheidende Rolle bei den präzisen Lochbildern von Wärmetauscher-Rohrböden.
- Schleifen: Ein Präzisions-Finishing-Verfahren mit Schleifscheiben für Fälle, die eine sehr hohe Oberflächenqualität und enge Toleranzen erfordern.
CNC-Technologie und digitale Produktion
Die Integration traditioneller Zerspanungsmethoden mit digitalen Steuerungssystemen (CNC – Computer Numerical Control) hat die Standards der modernen Fertigung definiert. CNC-Bearbeitungsprozesse bieten folgende Vorteile:
- Hohe Präzision: Konsistente Einhaltung von Toleranzen im Bereich von 0,01 mm.
- Komplexe Geometrien: Die Fähigkeit, komplexe 5-Achs-Formen zu bearbeiten, die mit manuellen Drehmaschinen unmöglich zu realisieren wären.
- Serienfertigung: Die Fähigkeit, Tausende von programmierten Teilen in gleichbleibender Qualität zu produzieren.
- Kosteneffizienz: Verkürzung der Bearbeitungszeiten und Verringerung der Ausschussrate.
Materialwissenschaft und Auswahl der Schneidwerkzeuge
Das Geheimnis des Erfolgs in der Zerspanung liegt in der Harmonie zwischen dem zu bearbeitenden Material und dem Schneidwerkzeug. Zu den primären Materialien, die wir bei Fintherm verarbeiten, gehören Edelstahl, Kohlenstoffstahl, Kupferlegierungen, Aluminium und Titan. Für jedes Material werden speziell beschichtete (TiN, TiAlN usw.) Hartmetall- oder diamantbestückte Werkzeuge verwendet. Der Einsatz von Hochdruck-Kühlmitteln (Bohrmilch oder synthetische Öle) zur Abfuhr der Prozesswärme und zur Reibungsreduzierung sind Faktoren, die die Oberflächenqualität direkt beeinflussen.
Projektablauf
Produktfotos
Häufig gestellte Fragen
01.
Welche Vorteile bietet die spanende Bearbeitung im Vergleich zu anderen Fertigungsverfahren (Gießen, Schmieden usw.)?
02.
Welche Rolle spielt die maschinelle Bearbeitung bei der Herstellung von Wärmetauschern und Kühlern?
03.
Was bedeutet die Angabe „Anzahl der Achsen“ (3, 4, 5 Achsen) bei CNC-Bearbeitungszentren?
04.
Wie beeinflussen Schnittgeschwindigkeit und Vorschub die Oberflächenqualität?
05.
Welchen Zweck hat die Verwendung von „Kühlmittel“ (Boröl) bei der maschinellen Bearbeitung?
06.
Wie wird der Wert für die Oberflächenrauheit (Ra) nach der Bearbeitung gemessen?